


Pembuatan film yang larut secara oral dilakukan dengan berbagai metode seperti casting pelarut, ekstrusi lebur panas, casting semi-padat, ekstrusi dispersi padat, dan penggulungan. Para penulis mendiskusikan metode-metode ini dan berbagai parameter di mana pelarutan film dievaluasi.
Jan 02, 2011
Oleh Editor Teknologi Farmasi
Teknologi Farmasi
Volume 35, Edisi 1
Film tipis oral atau film pelarutan oral (ODFs) memberikan pelepasan cepat bahan farmasi aktif (API) ketika ditempatkan di lidah. ODFs memberikan alternatif untuk tablet disintegrasi oral. Bentuk-bentuk sediaan ini ditempatkan pada lidah pasien&({0}} pasien atau jaringan mukosa mulut lainnya). Ketika basah oleh air liur, film dengan cepat terhidrasi dan melekat ke situs aplikasi. Ini cepat hancur dan larut untuk melepaskan obat untuk penyerapan mukosa atau, dengan modifikasi, memungkinkan untuk penyerapan gastrointestinal oral dengan sifat cepat larut. Film-film ini awalnya diluncurkan sebagai produk penyegar mulut yang mengandung bahan-bahan seperti mentol dan timol. Film-film ini tersedia sebagai produk yang menyegarkan dari ampli&Johnson; Johnson (New Brunswick, NJ) dan Wrigley (Chicago) di Amerika Serikat dan Eropa dan Boots (Nottingham) di Inggris. Zengen (Woodland Hills, CA) menghasilkan strip bantuan chloraseptic di AS untuk memberikan benzocaine, obat bius lokal untuk mengobati sakit tenggorokan.
ODF ini mengandung polimer pembentuk film seperti hidroksipropil metil selulosa (HPMC), hidroksipropil selulosa (HPC), pullulan, karboksimetil selulosa (CMC), pektin, pati, polivinil asetat (PVA), dan natrium alginat. Bahan tambahan yang dimasukkan termasuk plasticizer, zat pemanis dan perasa, zat pewarna, zat perangsang saliva, dan zat pengental. Kegunaan yang cocok untuk film yang cepat larut adalah pengiriman transdermal pengganti nikotin, dan sebagai obat antiulcer dan antihistamin. Obat antipsikotik dan gangguan tidur juga merupakan kandidat potensial untuk produk resep ({{4}} - 4). Keuntungan ODF termasuk peningkatan portabilitas, kemudahan administrasi, dosis akurat, efektivitas biaya, dan peningkatan kepatuhan pasien.
Pembuatan ODF
Satu atau kombinasi dari proses berikut ini dapat digunakan dalam pembuatan ODF: casting pelarut, casting semipadat, ekstrusi lebur panas (HME), ekstrusi dispersi padat, dan penggulungan (1, 4 ). Metode pembuatan film yang paling umum digunakan adalah casting pelarut dan HME.
Metode pengecoran pelarut. ODF lebih disukai diformulasikan menggunakan metode pelarut, dimana bahan yang larut dalam air dilarutkan untuk membentuk larutan kental dan bening. API dan agen lainnya dilarutkan dalam jumlah yang lebih kecil dalam larutan, dan dikombinasikan dengan obat curah. Campuran ini ditambahkan ke larutan kental berair. Udara yang terperangkap dihilangkan dengan vakum. Deaeration diperlukan untuk mendapatkan properti dan ketebalan film yang seragam. Solusi yang dihasilkan dilemparkan sebagai film, dibiarkan kering, dan dipotong-potong dengan ukuran yang diinginkan. Sifat-sifat API memainkan peran penting dalam pemilihan pelarut yang cocok. Sifat fisikokimia API harus dipertimbangkan. Properti ini termasuk kompatibilitas API dengan eksipien pembentuk film lainnya, kompatibilitas dengan pelarut, sifat polimorfik dari API yang dipilih, dan sensitivitas suhu. Pembuatan dan pengemasan ODF memerlukan tindakan pencegahan khusus yang harus diambil untuk mengendalikan efek kelembaban. Gambar {{4}} menunjukkan faktor-faktor penting yang terlibat dalam pembuatan ODF menggunakan metode casting-solvent. Stabilitas film dan sifat mekaniknya secara signifikan dipengaruhi oleh adanya uap air. Faktor lain yang membutuhkan kontrol ketat adalah suhu. Kondisi suhu yang terkendali diperlukan untuk menjaga viskositas larutan dan sensitivitas suhu API (4).
Jenis peralatan khusus seperti rol diperlukan untuk menuangkan larutan pada dasar yang lembam. Jarak bebas antara rol dan media menentukan ketebalan film yang diperlukan. Langkah terakhir, mengeringkan film, menghilangkan pelarut dan membantu untuk mendapatkan produk jadi. Biasanya, gelas, plastik, atau pelat teflon digunakan sebagai dasar lembam untuk casting film. Ketika teknologi manufaktur dipindahkan dari skala laboratorium ke skala produksi, beberapa masalah dapat ditemui. Masalah-masalah ini dapat meliputi pengecoran film, mendapatkan ketebalan film yang seragam, dan pengeringan sampel yang benar. Pemilihan jenis pengering yang tepat diperlukan pada langkah terakhir pengeringan.
Setelah film dikeringkan, pemotongan, pengupasan, dan pengemasan selesai. Ukuran dan bentuk film yang cocok dapat dipotong. Ukuran film yang tersedia secara umum adalah 3 x 2 cm {{2}} dan 2 x 2 cm 2. Pemilihan wadah pengemasan adalah parameter yang sama pentingnya untuk ODF. Wadah pengemasan harus memberikan kekuatan mekanik yang cukup untuk melindungi film selama pengiriman dan dari faktor-faktor eksternal seperti suhu dan kelembaban. Tergantung pada karakteristik film, wadah unit tunggal dan beberapa unit dispenser dapat dipilih. Film yang dikemas diperiksa sebelum dimasukkan ke dalam wadah pengemasan sekunder (4).
Ekstrusi panas meleleh. HME umumnya digunakan untuk menyiapkan butiran, tablet pelepasan berkelanjutan, dan sistem pengiriman obat transdermal dan transmucosal (5). Proses HME baru-baru ini telah mendapatkan popularitas di industri farmasi. Berdasarkan pengetahuan dari industri plastik, formulator dapat mengusir kombinasi obat, polimer, dan plasticizer ke dalam berbagai bentuk akhir untuk mencapai profil pelepasan obat yang diinginkan (5). Pemrosesan film dengan teknik ini melibatkan pembentukan polimer menjadi film melalui proses pemanasan daripada melalui metode pelarut tradisional (4).
Keuntungan dari HME untuk pembentukan film meliputi:
· Tidak perlu menggunakan pelarut atau air
· Langkah-langkah pemrosesan yang lebih sedikit
· Sifat kompresibilitas API mungkin tidak penting
· Mekanisme dispersi yang baik untuk obat-obatan yang kurang larut
· Dispersi yang lebih seragam dari partikel halus karena pencampuran dan pengadukan yang intens
· Lebih sedikit energi dibandingkan dengan metode geser tinggi
· Limbah produk minimum
· Kemungkinan peningkatan
· Kontrol parameter operasi yang baik.
Dalam proses HME, API dan eksipien lainnya dicampur dalam keadaan kering, proses pemanasan dimulai, dan massa leleh diekstrusi keluar dari ekstruder lebur panas. Keuntungan dari proses ini adalah penghapusan pelarut secara lengkap. Film-film dibiarkan dingin dan dipotong sesuai ukuran yang diinginkan. Suhu tinggi yang digunakan dalam proses membuatnya cocok untuk obat termostabil. Obat yang peka terhadap suhu tidak dapat digunakan dalam proses ini.
Tabel I membandingkan pelarut-casting dan HME untuk pembuatan ODF. Pengecoran pelarut adalah proses hidrat yang cocok untuk obat-obatan termolabil dan termostabil dibandingkan dengan HME, yang bersifat anhidrat dan membutuhkan obat-obatan termostabil. Repka et al. mempelajari pengaruh chlorpheniramine maleate (CPM) pada film HPC topikal oleh HME (5). CPM telah dilaporkan berfungsi sebagai plasticizer yang efektif, sehingga meningkatkan persen perpanjangan dan mengurangi kekuatan tarik dalam cara yang tergantung konsentrasi. CPM juga bertindak sebagai alat bantu pemrosesan dalam ekstrusi film lebur panas dengan memungkinkan pemrosesan film pada suhu yang lebih rendah (6).
Evaluasi HME dan sifat bioadhesif in vivo film HPC yang mengandung tujuh aditif polimer pada epidermis subjek manusia dilakukan (7). Film-film HPC yang mengandung aditif dengan dan tanpa plasticizer disiapkan oleh HME. Penggabungan karbomer (Carbopol 9 7 1P NF, Lubrizol, Cleveland, OH) dan polycarbophil ke dalam film HPC meningkatkan bioadhesion secara signifikan. Banyak penelitian dilakukan menggunakan HME untuk menyiapkan dispersi padat. Dilaporkan bahwa ekstrusi lebur komponen larut menghasilkan pembentukan larutan padat amorf, sedangkan ekstrusi komponen tak bercampur menyebabkan obat amorf yang tersebar dalam eksipien kristal (8). Proses ini bermanfaat dalam menyiapkan dispersi padat dalam satu langkah. Extruder terdiri dari dua bagian yang berbeda. Bagian pertama terdiri dari sistem konveyor yang mengangkut material dan memberikan tingkat pencampuran distributif. Bagian kedua, sistem pewarna, membentuk bahan menjadi bentuk yang diperlukan. Campuran pembawa obat diisi dalam hopper dan dibawa, dicampur, dan dilelehkan oleh pengekstrusi. Cetakan membentuk lelehan dalam bentuk yang diperlukan seperti butiran, pelet, film, atau bubuk, yang dapat diproses lebih lanjut menjadi tablet atau kapsul konvensional. Oksigen dan uap air harus sepenuhnya dihilangkan untuk zat yang rentan terhadap oksidasi dan hidrolisis (9).
Pengecoran semi-padat. Dalam metode semi-padat, larutan polimer pembentuk film larut air disiapkan. Larutan yang dihasilkan ditambahkan ke larutan polimer tidak larut asam (misalnya, selulosa asetat ftalat dan selulosa asetat butirat), yang sebelumnya dibuat dalam amonium atau natrium hidroksida. Jumlah plasticizer yang tepat ditambahkan untuk mendapatkan massa gel. Massa gel yang disiapkan dilemparkan ke dalam film atau pita menggunakan sumber panas yang terkontrol. Ketebalan film dikontrol antara 0. 015 - 0. 05 dalam. (9).
Ekstrusi dispersi padat. Istilah dispersi padat mengacu pada dispersi satu atau lebih API dalam pembawa inert dalam keadaan padat dengan adanya polimer hidrofilik amorf menggunakan metode seperti HME. Dalam ekstrusi dispersi padat, komponen tak bercampur diekstrusi dengan obat, dan dispersi padat disiapkan. Dispersi padat dibentuk menjadi film dengan cara mati. Obat ini dilarutkan dalam pelarut cair yang cocok. Larutan ini dimasukkan ke dalam lelehan poliol seperti polietilen glikol, diperoleh di bawah 70 ° C, tanpa melepaskan pelarut cair. Obat pelarut atau terlarut yang dipilih mungkin tidak larut dengan melelehnya polietilen glikol. Bentuk polimorfik obat yang diendapkan dalam dispersi padat dapat dipengaruhi oleh pelarut cair yang digunakan (9, 10).
Metode bergulir. Dalam metode penggulungan, larutan atau suspensi yang mengandung obat digulung pada media pembawa. Pelarut utamanya adalah air dan campuran air dan alkohol. Film ini dikeringkan pada rol dan dipotong menjadi ukuran dan bentuk yang diinginkan. Film ini dibuat dengan menyiapkan premix dan menambahkan API, dan film kemudian dibentuk (11). Premix atau master batch yang mengandung polimer pembentuk film, pelarut polar, dan eksipien lainnya, kecuali API, ditambahkan ke tangki umpan master-batch. Sejumlah master batch yang telah ditentukan dikendalikan dan diumpankan melalui pompa metering dan katup kontrol ke mixer. Jumlah obat yang diperlukan ditambahkan ke mixer yang diinginkan melalui lubang. Setelah mencampur API dengan master batch untuk memberikan matriks yang seragam, matriks diumpankan ke panci menggunakan pompa metering. Ketebalan film dikontrol menggunakan metering roller. Film ini akhirnya terbentuk pada substrat dan dibawa pergi melalui roller pendukung. Film basah dikeringkan menggunakan pengeringan bawah terkendali, lebih disukai tanpa adanya aliran udara eksternal atau panas pada permukaan film.
Evaluasi ODF
ODF dievaluasi oleh berbagai parameter seperti ketebalan, sifat mekanik film, daya tahan lipatan, kadar pengujian / obat serta dengan studi tentang disintegrasi in-vitro, disolusi in-vitro, morfologi permukaan, dan rasa ({{2 }}, 13).
Ketebalan. Ketebalan strip dapat diukur dengan mikrometer di lokasi yang berbeda. Pengukuran ini sangat penting untuk memastikan keseragaman dalam ketebalan film karena ketebalan ini berkaitan langsung dengan keakuratan dosis dalam strip.
Sifat mekanik film. Propertis mekanik adalah kekuatan tarik, persentase perpanjangan, dan modulus elastis.
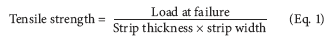
Kekuatan tarik. Kekuatan tarik adalah tegangan maksimum yang diterapkan pada titik di mana spesimen strip pecah. Ini dihitung oleh beban yang diterapkan pada pecah dibagi dengan luas penampang strip seperti yang diberikan dalam persamaan di bawah ini:

Persentase pemanjangan. Ketika stres diterapkan, sampel film membentang, dan stres ini disebut sebagai regangan. Strain pada dasarnya adalah deformasi film yang dibagi dengan dimensi asli sampel. Dengan meningkatnya konten plasticizer, perpanjangan film diamati.
Resistensi air mata. Resistensi air mata dari film plastik adalah fungsi kompleks dari ketahanan utamanya terhadap pecah. Tingkat pemuatan 51 mm / menit yang sangat rendah digunakan. Ini dirancang untuk mengukur kekuatan untuk memulai robek. Tegangan atau gaya maksimum (biasanya ditemukan di dekat awitan sobek) yang diperlukan untuk merobek spesimen dicatat sebagai ketahanan sobek pada newton.

Modulus muda atau modulus elastisitas' Modulus muda atau modulus elastis adalah ukuran dari kekakuan film. Ini direpresentasikan sebagai rasio tegangan yang diterapkan dibagi dengan regangan di daerah deformasi elastis:
Strip yang keras dan rapuh menunjukkan kekuatan tarik tinggi dan modulus Young' dengan perpanjangan persentase yang lebih sedikit.
Daya tahan lipat Daya tahan lipatan ditentukan oleh lipatan berulang film di tempat yang sama hingga film pecah. Frekuensi film dilipat tanpa putus dihitung sebagai nilai daya tahan lipatan.
Konten pengujian / obat. Konten pengujian / obat ditentukan oleh metode pengujian standar apa pun yang dijelaskan untuk API tertentu dalam farmakope standar apa pun.
Disintegrasi in-vitro. Waktu hancur memberikan indikasi tentang karakteristik disintegrasi dan karakteristik disolusi film. Untuk studi ini, film, sesuai dimensi yang diperlukan untuk pengiriman dosis, ditempatkan pada kawat baja stainless yang mengandung 10 mL air suling. Waktu yang diperlukan untuk memutus film dicatat sebagai waktu disintegrasi in-vitro.
Pembubaran in-vitro. Studi disolusi in-vitro dapat dilakukan dengan menggunakan modifikasi pada keranjang standar atau aparatus dayung yang dijelaskan dalam farmakope mana pun karena aparatus dayung konvensional dapat menyebabkan apung film. Media disolusi akan dipilih sesuai kondisi bak dan dosis tertinggi API.
Morfologi permukaan. Sebuah studi morfologi permukaan ODF dilakukan dengan menggunakan metode mikroskop lingkungan-scanning-elektron. Keseragaman film dan tidak adanya pori-pori dan striasi menunjukkan kualitas ODF yang baik.
Evaluasi rasa. Studi evaluasi rasa dapat dilakukan dengan menggunakan panel relawan manusia. ODF harus memiliki rasa manis dan rasa yang diinginkan yang dapat diterima oleh pasien. Metode in-vitro menggunakan sensor rasa, alat yang dirancang khusus, dan pelepasan obat dengan metode farmakope yang dimodifikasi digunakan untuk tujuan ini. Eksperimen yang menggunakan pengukuran lidah elektronik juga telah dilaporkan untuk membedakan antara tingkat kemanisan dalam formulasi perasa rasa.
Persyaratan klinis dan peraturan
Untuk menunjukkan bioekuivalensi suatu produk dengan obat oral yang ada, aplikasi obat baru disingkat diperlukan. Studi disolusi in-vitro dan kesetaraan terapi dipertimbangkan. Bioekivalensi komparatif antara tablet disintegrasi oral dan ODF dapat dievaluasi. Jika ODF menunjukkan profil farmakokinetik target yang berbeda dibandingkan dengan produk yang dipasarkan, ODF dianggap sebagai bentuk sediaan baru. Untuk bentuk sediaan baru, studi klinis baru diperlukan. Sebuah studi klinis baru menawarkan keunggulan pemasaran eksklusivitas selama tiga tahun terhadap produk. Studi toksisitas praklinis tidak diperlukan jika molekulnya sama dengan produk yang disetujui. Fitur keamanan, tolerabilitas, dan kemanjuran harus ditunjukkan dalam uji coba tersebut. Pengujian iritasi mukosa oral dilakukan pada hewan model dan manusia. Kantung pipi hamster adalah model yang paling tepat untuk memprediksi kriteria iritasi sebelum diuji pada manusia (12).
Kesimpulan
ODF adalah kemungkinan bentuk sediaan alternatif untuk tablet disintegrasi oral. Film-film ini menawarkan manfaat rasa mulut yang menyenangkan dan disintegrasi cepat di mulut. Pengecoran pelarut, ekstrusi lebur panas, pengecoran semipadat, ekstrusi dispersi padat, dan penggulungan adalah metode pembuatan yang penting untuk menghasilkan film-film ini.
Renuka Mishra* is an assistant professor, and Avani Amin is a professor in the Department of Pharmaceutics and Pharmaceutical Technology, the Institute of Pharmacy, Nirma University, Ahmedabad, Gujarat, India, Sarkhej-Gandhinagar Highway, Ahmedabad, Gujarat, India, renukasharma81@rediffmail.com
* Kepada siapa semua korespondensi harus ditangani.
Referensi
1. S. Borsadia, D. O' Halloran, dan JL Osborne, Drug Del. Tech. 3 (3), 6 3 - {{5} } (200 3).
2. T. Ghosh dan W.Pfister," Sistem Pengiriman Intraoral: Tinjauan, Status Saat Ini dan Tren Masa Depan," dalam Pengiriman Obat ke Rongga Mulut: Molekul ke Pasar, T. Ghosh dan W. Pfister, Eds. (Taylor& Francis, Florida, CRC Press, 2 005), hlm. 1 - 34.
3. PV Arnum," Pembuatan Dosis Padat Outsourcing," Pharm Technol. 3 0 (6), 44 - 52 (200 6).
4. R. Mishra dan A. Amin, Pharm. Technol. Eur. 19 (10), 35 - 39 (2007).
5. M. Repka et al.," Ekstrusi Melt Panas," dalam Ensiklopedia Teknologi Farmasi, J. Swarbrick dan J. Boylan, Eds. (Marcel Dekker Inc., New York, Vol. 2, 2 Edisi Kedua, 2 002), hlm. 1488 - 1 5 04.
6. MA Repka dan JW McGinity, Pharm. Dev. Technol. 6 (3), 297 - 3 04 (2001).
7. M. Repka dan JW McGinity, J. Release Terkendali 7 6 (3), 3 41 - 3 51 (2001).
8. J. Breitenbach, Eur. J. Pharm. Biopharm. 54 (2), 107 - 117 (2 00 2).
9. A. Arya et al., Int. J. Chem. Tech. Teliti {{1}} (1), 578 - 583 (20 1 0).
10. Gole et al.," Bentuk Dosis Farmasi dan Lainnya," Paten AS 5648093, Jul. 1997.
11. RK Yang et al.," Film Tipis dengan Heterogenitas Seragam Agregat Tanpa-Sendiri dan Sistem Pemberian Obat yang Dibuat darinya," Aplikasi Paten AS 20080226695.
12. R. Mishra dan A. Amin, Pharm. Technol. 33 (2), 48 - 56 (2 009).
13. RP Dixit, SP Puthli, J. Release Terkendali 13 9 (2), 94 - 107 (2 009).